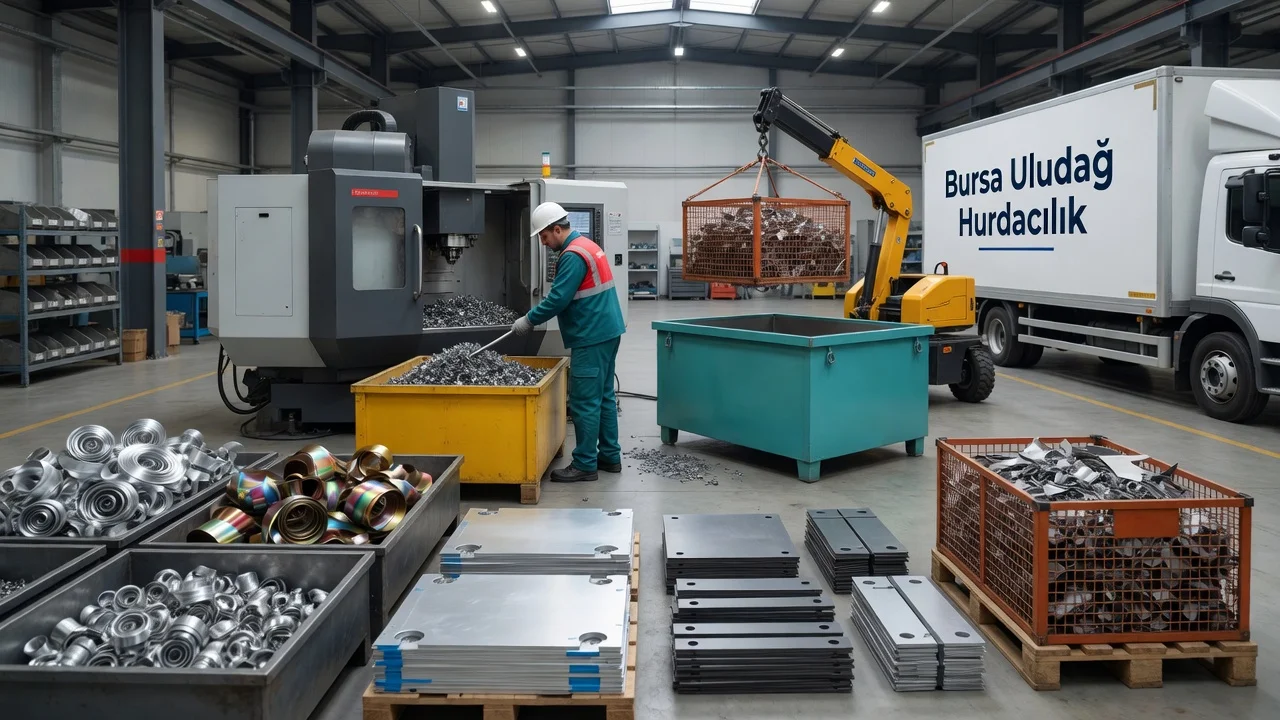
Bursa’daki torna, freze ve sac işleme atölyelerinde talaş, kırpıntı ve fire her vardiyada birikir. Bu metal artıkları aynı kaba dökülürse hem tartımda değer kaybı olur hem de atölye zemininde yer kaplar. Kaynağında ayrım, yağ süzme ve sabit bir kap düzeni kurulduğunda malzeme temiz kalır, personel değişse bile işler aksamadan sürer. Randevulu yerinde alım ile de biriken parti atölyeden çıkmadan sınıfına ayrılıp yüklenir.
Atölyede Kaynakta Ayrım Neden Önemlidir?
Torna ve freze tezgâhından çıkan talaş ile sac giyotin veya lazer kesimden kalan kırpıntı aynı metal değildir. Karışık döküldüğünde alıcı sınıfı düşürmek zorunda kalır; çünkü karışımın içindeki farklı metaller eritme hattında sorun çıkarır. Temiz ayrılmış parti hem daha hızlı tartılır hem de atölyenin kendi depolama alanını daha geç doldurur.
Kaynakta ayrım demek, talaşın tezgâhtan çıktığı anda doğru kaba gitmesi demektir. Personel her seferinde düşünmek zorunda kalmazsa hata oranı düşer. Basit bir renk ve etiket sistemi, vardiya devri sırasında bile aynı kuralın işlemesini sağlar. Bu düzen bir kez kurulduğunda günlük iş yükü artmaz; aksine, dolan kapları boşaltma sıklığı azalır.
Atölyelerde sık görülen hata, “hepsi metal” diyerek demir talaşı ile alüminyum talaşıyı aynı bidona atmaktır. Bu iki malzeme birbirine bulaştığında ayrıştırma maliyeti yükselir ve nihai sınıf düşer. Aynı şekilde paslanmaz kırpıntı ile karbon çeliği kırpıntısı da asla bir arada tutulmamalıdır. Düzenin temel kuralı budur: her metal kendi kabına.
Talaş, Kırpıntı ve Fire: Farkları ve Toplama Yöntemi
Talaş, torna, freze, matkap veya CNC tezgâhından çıkan uzun veya kısa metal yongadır. Genellikle kesme yağı veya emülsiyonla ıslaktır. Kırpıntı, sac işleme hatlarında giyotin, punch veya lazer kesimden arta kalan parça ve şeritlerdir. Fire ise üretim planında fire oranı olarak yazılan, ölçüsü tutmayan veya hurdaya ayrılan bitmiş parçalardır. Bu üç grup ayrı toplanırsa hem tartım net olur hem de atölye içi dolaşım kolaylaşır.
Talaş için delikli veya süzgeçli kap tercih edilir. Yağ altta birikir, talaş üstte kalır. Kırpıntı için sağlam, ağzı geniş metal veya kalın plastik kasa kullanılır; sivri uçlar torbayı delmesin. Fire parçalar ise mümkünse ölçü ve kalınlığa göre ayrı palet veya sepete konur. Böylece alım sırasında ekip hangi grubun hangi sınıfa girdiğini hızlı gösterir.
- Talaş: tezgâh yanındaki süzgeçli bidon veya sepet
- Kırpıntı: tezgâh veya kesim hattı yakınına sabitlenmiş kasa
- Fire parça: üretim alanı dışında, etiketlenmiş palet veya sepet
- Karışık döküm yasağı: demir, alüminyum, paslanmaz ve bakır asla aynı kaba girmez
Küçük atölyelerde bile bu ayrım uygulanabilir. Tek tezgâhlı bir tornacı için iki süzgeçli kova yeterlidir: biri demir, biri alüminyum. Sac atölyesinde kırpıntı kasası tezgâhın arkasında, fire sepeti ise sevkiyat kapısına yakın tutulur. Düzenin amacı personeli yormak değil, malzemenin karışmasını engellemektir.
Demir ve Alüminyum Talaşı Nasıl Ayırt Edilir ve Ayrılır?
Atölyede en sık karışan iki malzeme demir (karbon çeliği) talaşı ile alüminyum talaşıdır. Ayırt etmek için basit ve hızlı yöntemler vardır. Mıknatıs testi ilk adımdır: demir talaşı mıknatısa yapışır, alüminyum yapışmaz. Bu test hem kuru hem yağlı talaşta işe yarar. Renk farkı da yardımcı olur; demir talaşı genelde koyu gri veya siyaha yakın, alüminyum ise daha açık gri ve mat bir görünümdedir.
Ağırlık hissi de ipucu verir. Aynı hacimdeki alüminyum talaş demire göre belirgin şekilde hafiftir. Yine de tek başına ağırlık yeterli değildir; mıknatıs ile doğrulamak gerekir. Paslanmaz talaş da mıknatısa zayıf veya hiç tutunmayabilir; bu durumda malzeme rengi ve tezgâhın işlediği stok bilgisi devreye girer. Personel hangi tezgâhta hangi malzeme işlendiğini biliyorsa, o tezgâhın talaş kabı baştan o metale ayrılır.
Pratik ayrım adımları şöyledir:
- Tezgâhın o an işlediği malzeme stok kartından veya operatörden teyit edilir.
- Talaş süzgeçli kaba dökülür; yağ alta süzülür.
- Şüphe varsa küçük bir avuç talaş mıknatısla kontrol edilir.
- Karışık çıkmışsa demir ve alüminyum elle veya mıknatısla mümkün olduğunca ayrılır; ayrılmayan kısım “karışık” etiketiyle ayrı kaba konur.
- Kap dolunca kapağı kapatılır veya üstü örtülür; üzerine metal adı yazılır.
Bu adımlar yazılı bir duvar panosuna asıldığında yeni gelen personel de aynı sırayı izler. Demir hurda ve alüminyum talaşının ayrı tutulması, alım sırasında sınıfın net belirlenmesini sağlar. Karışık parti her zaman daha düşük sınıfa iner; bu yüzden kaynağında ayırmak atölyenin kendi menfaatinedir.
Yağ Süzme ve Kabın Tezgâha Uzaklığı
Talaşın üzerindeki kesme yağı veya emülsiyon, hem tartım ağırlığını hem de depolama hijyenini bozar. Yağlı talaş bidonda bekledikçe altta sıvı birikir; bu sıvı sızarsa zemin kayganlaşır ve atölye temizliği zorlaşır. Süzme işlemi basittir: delikli sepet veya altı ızgaralı kap kullanılır. Talaş üstte kalır, yağ alta akar. Alt bölümdeki yağ periyodik olarak boşaltılır veya atölyenin yağ toplama variline aktarılır.
Süzme süresi malzeme miktarına göre değişir. Küçük bir bidon için birkaç saat yeterlidir; dolu bir sepet gece boyunca bekletilebilir. Önemli olan, süzülmemiş talaşı hemen kapalı torbaya veya kapaksız yığına dökmemektir. Yağ süzülmüş talaş hem daha temiz hem de taşıma sırasında sızıntı riski düşük olur.
Kabın tezgâha uzaklığı dolum hızını doğrudan etkiler. Tezgâh operatörü her talaş boşaltımında on metre yürümek zorunda kalırsa, talaşı yere veya en yakın rastgele kaba dökme eğilimi artar. İdeal mesafe, tezgâhın çalışma alanını engellemeyen, ama iki-üç adımda ulaşılan mesafedir. Çoğu atölyede tezgâhın arka veya yan tarafına sabitlenmiş sepet bu işi görür.
Uzaklık aynı zamanda güvenlikle ilgilidir. Dar koridorda duran açık bidon forklift veya el arabası manevrasını bozar. Kap, tezgâhın acil stop butonuna ve malzeme besleme yoluna engel olmamalıdır. Büyük atölyelerde her tezgâh grubuna bir süzgeçli sepet, ortak alana ise etiketli büyük kaplar konur. Böylece operatör talaşı yakına döker, dolan sepetler vardiya sonunda ortak kaba aktarılır.
- Süzgeçli kap: talaş üstte, yağ altta
- Tezgâh mesafesi: iki-üç adım, çalışma alanını kapatmayan konum
- Etiket: metal adı ve “yağlı / süzülmüş” notu
- Aktarma: vardiya sonu veya sepet dolunca ortak kaba taşıma
Bu düzen hem talaşın kalitesini korur hem de atölye zeminini temiz tutar. Yağ sızıntısı azaldığında kayma riski de düşer.
Personel Değişse de İşleyen Basit Düzen Nasıl Kurulur?
Atölyelerde personel devri kaçınılmazdır. Yeni gelen usta veya yardımcı, önceki düzeni bilmezse talaş yine karışmaya başlar. Bu yüzden düzen kişiye değil, görünür ve yazılı kurallara bağlanmalıdır. Duvara asılan tek sayfalık talimat, renkli etiket ve sabit kap konumları bu işi görür.
Renk kodu en hızlı hatırlatıcıdır. Örneğin mavi kap demir, sarı kap alüminyum, yeşil kap paslanmaz için kullanılır. Etiket üzerine metal adı büyük harflerle yazılır; “karıştırma” uyarısı da eklenir. Kaplar yerinden oynatılmayacak şekilde işaretlenir veya zemine bant çekilir. Böylece yeni personel “nerede duruyordu?” diye sormadan doğru yere döküm yapar.
Basit bir kontrol listesi vardiya devrinde işe yarar:
- Tezgâh yanındaki sepetler doğru metal etiketi taşıyor mu?
- Süzgeçli kapların altındaki yağ boşaltıldı mı?
- Karışık çıkan talaş ayrı “karışık” kabına mı kondu?
- Dolan büyük kaplar ortak alana taşındı mı ve üzeri kapatıldı mı?
- Yeni başlayan personele renk ve etiket tarifi yapıldı mı?
Bu liste bir panoda durduğunda ustabaşı veya vardiya sorumlusu iki dakikada kontrol eder. Düzen karmaşık prosedürlere ihtiyaç duymaz; netlik yeterlidir. Küçük atölyelerde iki kap ve bir etiket bile büyük fark yaratır. Orta ölçekli üretimde ise tezgâh gruplarına göre kap sayısı artırılır, ortak depolama alanı belirlenir.
Fire parçalar için de aynı mantık geçerlidir. Ölçüsü tutmayan veya hurdaya ayrılan parçalar üretim hattının sonuna konan etiketli sepete atılır. “Fire” yazısı okunaklı olmalı, sepetin içine başka atık karışmamalıdır. Personel değişiminde bu sepetin konumu ve amacı tarif edilir. Böylece malzeme kaybı ve karışıklık azalır.
Atölyeden Randevulu Yerinde Alım Nasıl İşler?
Atölyede biriken talaş, kırpıntı ve fire belli bir hacme ulaştığında depo sorunu başlar. Randevulu yerinde alım, bu birikimi atölyeden çıkarmadan sınıfına ayırıp yüklemeyi hedefler. Telefonda gün ve saat aralığı verilir; araç o aralıkta adreste olur. Malzeme müşterinin yanında sınıfına ayrılır; hangi kalemin hangi sınıfa girdiği yerinde gösterilir.
Taşıma, indirme ve yükleme ekibin işidir. Müşteriden malzeme taşıması beklenmez. Araç tipi malzemenin hacmine ve atölye giriş koşuluna göre seçilir: dar sokak ve düşük tavan için pikap veya kapalı kasa, daha büyük parti için damperli veya vinçli araç. Küçük parti de alınır; alt sınır tonaj şartı yoktur. Bursa’nın 17 ilçesindeki atölyelere gidilir; uzak ilçelerde aynı güne birden fazla adres birleştirilerek planlanır.
Alım öncesi atölyenin yapabileceği hazırlık basittir: kaplar etiketlenmiş olsun, yağ süzülmüş olsun, karışık malzeme ayrı dursun. Bu hazırlık hem işlemi hızlandırır hem de tartımda sınıfın net kalmasını sağlar. Periyodik birikim olan atölyeler için periyodik hurda alımı planı da kurulabilir; böylece depo dolmadan araç gelir.
Yerinde ayrım, atölye sahibinin malzemenin nereye gittiğini görmesini sağlar. Demir talaşı, alüminyum talaşı, sac kırpıntısı ve fire parça ayrı tartılır. Sınıf ve temizlik telefonda aralık olarak konuşulur; malzeme görülmeden bağlayıcı rakam verilmez. Detaylı süreç için yerinden alım sayfasındaki adımlar incelenebilir. Atölye hurda çeşitleri konusunda hangi grubun nasıl değerlendirildiğini de aynı kaynaklardan takip edebilir.
Konum olarak Sakarya Mahallesi, Yıldırım merkezli ekip Bursa OSB, NOSAB, DOSAB, Hasanağa OSB, İnegöl OSB ve Kestel OSB çevresindeki atölyelere de aynı randevu mantığıyla gider. Giriş izni, forklift kullanımı veya dar kapı gibi koşullar telefonda konuşulur; araç ve ekip ona göre ayarlanır.
Sıkça Sorulan Sorular
Demir ve alüminyum talaşı aynı kaba atılırsa ne olur?
Karışık talaş alımda düşük sınıfa iner. Eritme hattında farklı metaller sorun çıkarır; bu yüzden alıcı karışımı ayırmak veya sınıf düşürmek zorunda kalır. Kaynağında ayırmak hem tartımı netleştirir hem de atölyenin kendi depolama alanını daha verimli kullanmasını sağlar. Mıknatıs testi ile hızlı kontrol mümkündür.
Talaşın yağını süzmek zorunlu mudur?
Zorunlu bir yasal madde değil, pratik bir ihtiyaçtır. Yağlı talaş tartımda ağırlık ekler, depoda sızıntı yapar ve zemin kayganlaşır. Süzgeçli kap veya delikli sepet ile yağ alta alınır. Süzülmüş talaş daha temiz taşınır ve sınıfı daha net okunur. Altta biriken yağ atölyenin yağ toplama variline aktarılabilir.
Küçük atölyeden de talaş ve kırpıntı alınır mı?
Evet. Alt sınır tonaj şartı yoktur. Tek tezgâhlı torna veya küçük sac atölyesinden çıkan parti de randevu ile alınır. Araç tipi hacme ve giriş koşuluna göre seçilir. Malzeme adreste ayrılır, tartılır ve yüklenir; müşteriden taşıma beklenmez. Randevu saati telefonda netleştirilir.
Personel her değiştiğinde düzen bozuluyor. Ne yapmalıyız?
Düzeni kişiye değil, görünür kurallara bağlayın. Renkli etiket, duvar panosu ve sabit kap konumu yeterlidir. Kısa bir kontrol listesi vardiya devrinde iki dakikada uygulanır. Yeni personele metal adı ve kap rengi tarif edilir. Böylece talaş ve kırpıntı karışmadan birikir.
Randevu nasıl alınır ve araç ne zaman gelir?
Telefon veya WhatsApp üzerinden gün ve saat aralığı verilir. Araç o aralıkta adreste olur. Malzeme yerinde sınıfına ayrılır, tartılır ve yüklenir. Atölye giriş koşulları ve tahmini hacim önceden konuşulursa araç tipi doğru seçilir. Detay için iletişim kanallarından yazmanız yeterlidir.
Atölyenizdeki talaş, kırpıntı ve fire birikimini kaynağında ayırdıysanız, randevu için 0545 379 16 51 numaralı telefonu arayın veya WhatsApp üzerinden yazın; gün ve saat aralığını birlikte netleştirelim.